Steam Hair Plattång plattjärn: Vad ångan verkligen gör och vad köpare måste verifiera
En fungerande guide för varumärkesägare, salongsdistributörer och e-handelssäljare: hur ånga förändrar uträtningsprocessen, var budgetbyggnader går sönder och hur man granskar ett prov innan verktyg skärs.
Här är slutsatsen först. Ett steam platt strykjärn tjänar sin plats i ett sortiment när de som använder det har tjockt, grovt, lockigt eller kemiskt behandlat hår, och det blir en skuld när det köps som ett marknadsföringsmärke istället för ett system. För grovt hår är ånga det som förvandlar en fem-pass rutin till en två-pass rutin. För fint hår som lätt plattar ut kostar det mestadels.
Anledningen är mekanisk snarare än kosmetisk. En torr platta rätar ut genom ledning, och den bekämpar friktion hela vägen ner i sektionen. Nagelbandsfjäll fångar, operatören lutar sig hårdare, och när mitten av en tjock sektion når uträtningstemperatur har ytan tagit mer värme än den någonsin behövt. Uppmätt ånga ändrar det gränssnittet.
Avvägningen är komplexitet. En ångapparat lägger till en reservoar, en tätning, en ventil eller finfördelare, en ångkanal genom huset och en uppsättning toleranser som ett torrt strykjärn aldrig behövde hålla. Nästan varje kvalitetsklagomål i denna kategori går tillbaka till det lilla vätskesystemet, och nästan varje marginalskillnad kommer från hur noggrant det specificerades.
Vad ångan faktiskt gör med håret
Rätning är ledning plus friktion. Plattan ger värme, handen ger rörelse och nagelbanden ger motstånd. På en torr tallrik skapar grovt hår en hel del av det motståndet, så stylisten ökar trycket och upprepar passet. Resultatet är en sektion vars yta har absorberat värme som kärnan aldrig behövde.
Ånga arbetar på friktion först och värme andra. En tunn film av ånga mellan plattan och håret sänker motståndet avsevärt, vilket gör att värmen går in i sektionen mer jämnt istället för att sitta på utsidan. Färre pass, mindre mekanisk påfrestning och ett jämnare resultat på exakt de hårtyper som normalt står emot ett strykjärn.
Tre sätt att generera ånga och vad var och en kostar dig
- Uppvärmd kapillärförångare. Vatten droppar från tanken på en uppvärmd kanal och blixtrar till ånga. Det är det billigaste alternativet och det enklaste att försegla, men produktionen beror på plattans temperatur, så ångan försvagas i det ögonblick som en sval, fuktig sektion behöver det mest.
- Pump och munstycke. En liten pump doserar vatten till ett uppvärmt munstycke. Utgången är kontrollerbar och repeterbar, vilket är anledningen till att de flesta professionella byggnader använder den, men den lägger till en pump, slangar och en backventil, och varje tillagd skarv är en potentiell läckageväg.
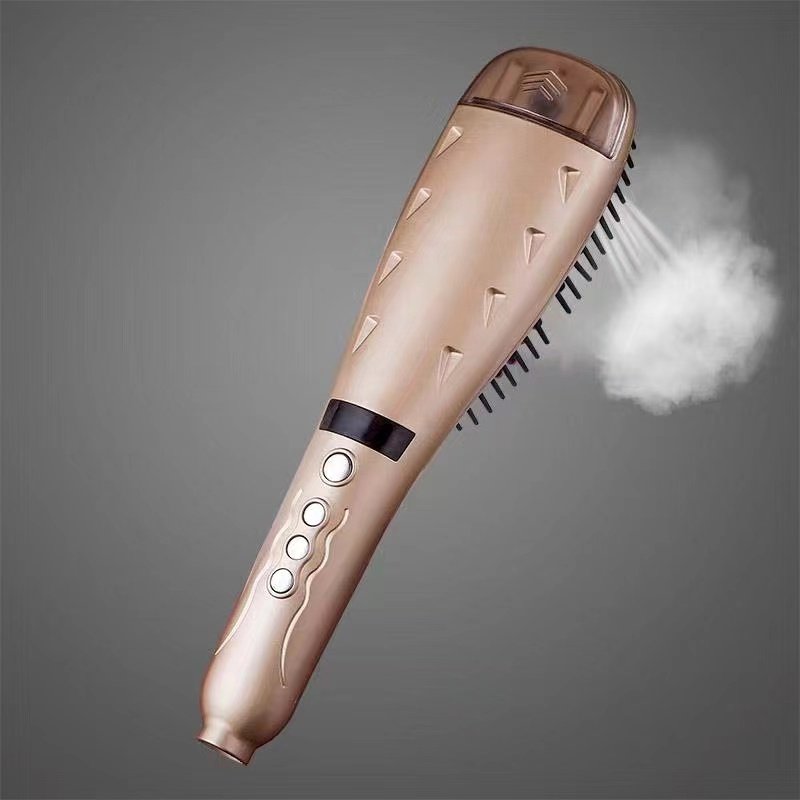
- Ultraljudsförstoftare. En piezoskiva bryter vatten till en fin dimma utan en uppvärmd kanal. Droppstorleken är den finaste och jämnaste av de tre, men skivan är känslig för mineralinnehåll och ökar elektronikkostnaderna.
När hastigheten väl är känd är nästa fråga var vattnet tar vägen när det svalnar. Ånga som kondenserar inuti höljet måste ledas bort från elektroniken och bort från håret, och den routingen är ett designbeslut som tas långt innan det första provet kommer.
Specifikationerna som förutsäger verklig prestanda
Marknadsföringsexemplar skiljer sällan ett bra ångstrykjärn från ett mediokert. Det gör stegen nedan, eftersom varje rad på den är något som en kund känner inom den första månaden av användning.
| Parameter | Inträdesförväntningar | Professionella förväntningar | Varför det spelar roll |
|---|---|---|---|
| Plattmaterial och beläggning | Aluminium med ett enkelt sprayat keramiskt lager | Pressgjuten aluminium med keramisk glasyr, eller titaninsatser | Beläggningar slits snabbast vid 200 °C och bar metall skapar heta fläckar |
| Panelgeometri | Fasta platta paneler | Flytande eller svängbara paneler med fjäderspänning | Jämnt klämtryck på böjda sektioner och tjock återväxt |
| Temperaturnoggrannhet | Inom ungefär ±15 °C vid plattan | Inom ±5 °C med återkopplingskontroll och en display | Ljusterat hår visar alla svängningar över ±10 °C som fläckar |
| Ånga leverans | Enkelt munstycke, ingen hastighetskontroll | Mätventil, 1 till 3 ml per minut, 4 till 12 ml tank | Överskott av ånga väter sektionen och kyler plattan |
| Temperaturåtervinning | 25 till 40 sekunder efter ett våtpass | Under 10 sekunder under samma belastning | Återhämtningstid, inte topptemperatur, ställer in antalet pass |
| Värm upp till 180 °C | 45 till 60 sekunder | 20 till 30 sekunder | Stoltid i salonger och upprepa användning hemma |
| Elektrisk konstruktion | Enkel spänning, grundtermostat | 110 till 240 V alternativ, värmesäkring, dubbel isolering | Regionala efterlevnadsfel driver de flesta avkastningen |
| Certifieringspaket | Självdeklarerad överensstämmelse | Tredjepartstestad enligt destinationsmarknadsstandarden | Tullupplag och avlistningar av marknadsplatser är dyra |
Två rader förtjänar extra uppmärksamhet. Temperaturåtervinningen avgör passräkningen mer än maxtemperaturen gör, eftersom ett ångstrykjärn kyler sin egen plåt med varje våtpass. En konstruktion med en snabb kontrollslinga och tillräcklig termisk massa återgår till börvärdet på några sekunder; en billigare konstruktion sjunker hela tiden och kunden kompenserar genom att trycka hårdare. Temperaturnoggrannheten är den andra: på färgbehandlat hår ger en platta som svänger med 15 °C ränder som ingen teknik kan dölja.
För salonger som vetter mot utrymmen är en sluten temperaturkontroll i kombination med flytande paneler kombinationen som håller trycket även över böjda sektioner. För detaljhandeln som syftar till lugg och kanter är tallrikens bredd viktigare än någon elektronisk funktion: en tallrik i full bredd är helt enkelt fel verktyg för en 3 centimeter lång hårfäste.
Matcha verktyget till hårtyp och rutin
Samma ångstrykjärn kan inte tjäna alla köpare väl, så sortimentsplaneringen bör utgå från kundens hår snarare än från en prispunkt.
- Fint eller redan slätt hår: 150 till 170 °C, smala plattor och minimal eller avstängd ånga. För mycket fukt gör fint hår slappt och torkar långsamt.
- Medelstort vågigt hår: 170 till 190 °C med flytande paneler, och ånga på lägsta inställningen för att jämna ut nagelbandet utan att blötlägga sektionen.
- Grov typ 3C till 4C och högdensitetshår: 190 till 210 °C med en äkta ångtillförsel. Antalet godkända är antalet som spelar roll, och ett fullt huvud kan förbruka 8 milliliter eller mer vatten.
- Kemiskt avslappnat eller färgbehandlat hår: 150 till 170 °C, använd ånga i stället för upprepade torra pass för att begränsa färgblekning.
- Smällar, kanter och kort återväxt: en 15 millimeter smal platta. Helbreddsplattor överhettar hårfästet och är svåra att kontrollera nära ansiktet.
- Resor och dagliga transportsatser: kompakta dubbelspänningsbyggen som accepterar att en fickreservoar behöver fyllas på mitt i rutinen.
Miniformat förtjänar en egen linje i ett sortiment snarare än att behandlas som en billig variant av ett strykjärn i full storlek. De säljer till ett annat ögonblick, de har olika toleranser, och de är vanligtvis den första produkten en förstagångsköpare provar.
Ånga ersätter inte värme. Det ersätter friktion. Varje pass som tas bort från en rutin är värme som håret aldrig absorberade i första hand.
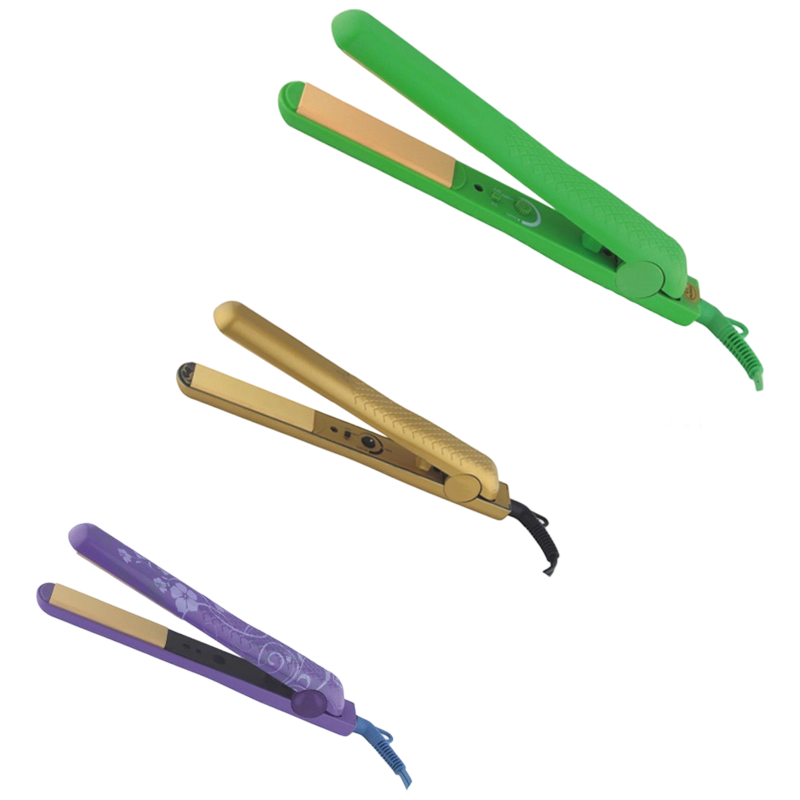
Tillbehör är ett billigt sätt att skilja ett paket åt. Ett värmebeständigt stativ håller en 200 °C-platta borta från en sminkyta under nedkylning och kostar mycket mindre än en tryckt hylsa. Ett högtemperaturstål för plattång i nylon är ett typiskt tillägg för salongskanaler och presentset, och det minskar de brännskador som följer på slarvig nedkylning.
Där ånga strykjärn misslyckas mellan prov och massproduktion
Fellägena upprepas förutsägbart över fabriker, och de flesta av dem avgörs på ritningsstadiet snarare än på linjen.
- Reservoarpackning. Silikonhårdhet och kompressionssättning spelar större roll än materialets namn. En mjuk packning som tätar perfekt vid enhet en kan tränga in i huset efter några hundra påfyllningscykler.
- Munstycke igensättning. Skala och rester av stylingprodukter smalnar av kanalen. Produktionen faller gradvis, så symtomet framstår som dåliga resultat snarare än som en uppenbar defekt.
- Kondensväg. Ånga som kyls inuti höljet blir vatten på elektroniken. Den droppe en kund ser på sitt hår började vanligtvis som ett routingbeslut som fattades uppströms.
- Placering av termisk säkring. Säkringar som specificeras för ett torrt strykjärn kan driva eller snubbla tidigt vid en ångkonstruktion, eftersom det omgivande huset blir varmare och luftflödet är annorlunda.
- Plåtkanttätning. Vatten och beläggning möts vid plåtkanten, och det är där beläggningar flagnar först när limningen skyndar sig.
- Inställning av kontrollslinga. Ett ångstrykjärn tappar plattans temperatur för varje våtpass, så slingan, inte watttalet, anger hur många pass en kund behöver.
Reglerande pappersarbete är inte platsen att spara pengar. Ett överhettningstest med kontaktsond, en sladdförankring, en läckströmskontroll och en nedsänkningskontroll kostar en blygsam summa per modell en gång, och de är precis vad en marknadsrevision kräver först. Om ditt team är osäker på vilka kontroller som gäller för en uppvärmd stylingapparat, denna översikt av hur man avgör om en plattång är säker är ett rimligt startkort.
Kostnadsdrivare, MOQ och verktyg: där priset verkligen kommer ifrån
Angivna priser för ångmodeller varierar mycket mer än torra modeller, och skillnaden förklaras sällan av arbetskraft. Det kommer från materiallistan och verktygen bakom den.
- Ångaggregatet, vilket betyder tank, ventil eller pump, munstycke och tätningar, är vanligtvis den näst största kostnadslinjen efter värmeelementet och styrkortet.
- Plåtkonstruktionen sträcker sig från sprutat aluminium genom keramisk glasyr till titaninsatser, och varje steg förändrar prestanda lika mycket som kostnaden.
- Styrelektroniken skiljer sig skarpt mellan en mekanisk termostat och en styrenhet med sensor och digital display.
- Ytbearbetning, oavsett om det är flerfärgsgjutning, vattenöverföringstryck eller sprayfärg, lägger till antingen verktyg eller handtid per enhet.
- Överensstämmelsetestning är en fast kostnad per modell per destinationsmarknad, och den upprepas vid varje elektrisk förändring.
- Förpackningar och tillbehör, inklusive stativ och resepåsar, höjer enhetskostnaden något samtidigt som skador och returer minskar.
Verktyg är det som gör den första beställningen svår. Bostadsformar är det största engagemanget i förväg, varför erfarna köpare frågar om en ångvariant kan dela en befintlig plattform. När ett nytt ånghuvud kan återanvända höljet, handtaget och ställverket på ett beprövat torrt strykjärn, sjunker verktygskostnaden avsevärt och utvecklingstiden förkortas. När det inte går, hör den begränsningen hemma i projektplanen snarare än i en sen revidering.
Förproduktionschecklista för ett Steam Flat Iron Prov
Provgodkännande är det sista billiga ögonblicket i ett projekt. Allt efter det kostar verktygspengar, så granskningen bör vara systematisk snarare än visuell.
- Lås destinationsmarknaden och dess spännings-, kontakt- och certifieringskrav innan provet sätts ihop.
- Bekräfta ånghastigheten i milliliter per minut, tankvolymen och påfyllningsproceduren skriftligen.
- Kontrollera platttemperaturen med en kontakttermometer på tre punkter på plattan, vid lägsta, mitten och högsta inställningarna.
- Kör trettio på varandra följande våtpass vid maximal temperatur, registrera sedan temperaturfall och återhämtningstid.
- Bedöm droppstorleken. En osynlig dimma är korrekt; synliga våta fläckar betyder att munstycket eller hastigheten är fel.
- Fyll och töm behållaren upprepade gånger, lämna sedan enheten på sidan i en timme för att kontrollera tätningarna.
- Bekräfta termisk avstängning, dubbel isolering och jordkontinuitet mot destinationsstandarden.
- Inspektera beläggningen vid plåtkanten efter värme- och vattenexponering, eftersom det är där peeling börjar.
- Läs igenom bruksanvisningens vatteninstruktioner och tillbehörslistan, inklusive eventuellt stativ eller resepåse.
- Frys in och behåll det godkända gyllene provet så att senare försändelser har en mätbar referens.
Inget av detta är exotisk ingenjörskonst. Det är vanlig disciplin som tillämpas på ett litet vätskesystem som de flesta av marknaden behandlar som ett tillbehör. Köpare som anger ånghastighet, håller temperaturtolerans och testar med vatten snarare än med optimism får en produkt som presterar som kategorin lovar: färre passningar, mindre friktion och hår som fortfarande ser ut som hår efteråt.
Kategorien belönar den disciplinen med prissättning. Ett strykjärn med ånga som verkligen återställer temperaturen snabbt och inte gråter efter sex månader kan sitta till ett högre pris än en visuellt identisk enhet som helt enkelt producerar ånga, eftersom skillnaden visar sig i kundens rutin långt innan den dyker upp i ett garantianspråk.